


E-Kaplama Nedir?
Mühendislik ekibimiz Güneydoğu Asya'daki bir kıyı dağıtım merkezinden gelen aşınmış bir akü tepsisini ilk kez açtığında, arıza modeli bize bilmemiz gereken her şeyi anlattı. Tuz spreyi, kaynak dikişinin yanındaki iğne deliği kusurundan nüfuz etmişti ve sekiz ay içinde çelik alt tabaka, on-yıllık bir kaplama sistemi olması gereken bir sistem boyunca aktif pas kanaması gösterdi. Bu olay, tesisimizden çıkan her çelik mahfaza için yüzey korumasını belirleme şeklimizi değiştirdi.
Elektrokaplama-e-kısacası-kaplama, anladıktan sonra hâlâ fazlasıyla şık gelen bir prensiple çalışır. İletken bir parçayı yüklü boya parçacıkları içeren bir banyoya batırın, DC voltajı uygulayın ve bu parçacıklar sıvının içinden geçerek akımın ulaşabileceği her yüzeye yerleşsin. Fizik basittir: Zıt yükler birbirini çeker. Ancak bu işi üretim ölçeğinde yapmak için gereken mühendislik, otomotiv endüstrisinin on yıllar süren iyileştirmesi gereken kimyayı, akışkanlar dinamiğini ve süreç kontrolünü içeriyor.
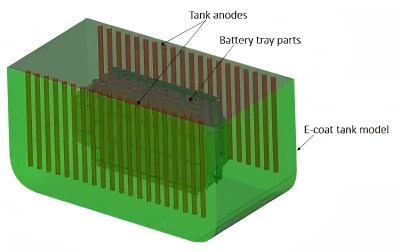
Film Oluşumunun Arkasındaki Elektrokimya
Doğru akım kaplama banyosundan geçtiğinde aynı anda dört farklı olay meydana gelir. Elektroforez yüklü reçineyi ve pigment parçacıklarını iş parçasına doğru hareket ettirir. Elektrodepozisyon bu parçacıkların yüklerini kaybetmesine ve tutarlı bir film olarak çökelmesine neden olur. Elektroliz, katotta hidrojen ve anotta oksijen üretir. Elektroosmoz, su moleküllerini yeni biriken kaplamanın dışına iter ve filmi tanktan ayrılmadan önce yoğunlaştırır.
Sonuç, kenarları saran, girintilere nüfuz eden ve biriktirilen filmin elektrik direnci tarafından belirlenen, kendi kendini sınırlayan bir kalınlığa ulaşan-bir kaplamadır. Kaplama belirli bir kalınlığa ulaştığında, yüzeyi akım akışının düşmesine ve birikmenin durmasına yetecek kadar yalıtır. Bu kendi kendini-sınırlayan davranış, e-kaplamanın neden karmaşık geometriler boyunca son derece tekdüze filmler ürettiğini-açıklamaktadır; bu, sprey uygulamasının iç boşlukları ve dar köşeleri olan parçalarla eşleşemeyeceği bir şeydir.
Katodik sistemler artık endüstriyel uygulamalarda haklı bir nedenden ötürü hakimdir. İş parçası katot görevi gördüğünde katyonları çeker ve anodik yüzeylerde meydana gelen metal çözünmesini önler.
Kullanım ömrünü yoldaki tuz ve nem döngüsüne maruz kalacak olan çelik akü muhafazaları için bu ayrım önemlidir. Anodik e-kaplamanın hâlâ uygulamaları vardır-düşük sertleşme sıcaklıkları ısıya duyarlı düzenekler için daha iyi çalışır-ancak standart soğuk-haddelenmiş çelikle çalışan lityum pil muhafazası neredeyse evrensel olarak katodik epoksi astarları belirtir.
Tankta Gerçekte Ne Oluyor?
Kaplama banyosu aldatıcı derecede basit görünüyor: Sürekli çalkalama altında yüzde 10-20 boya katı maddesi taşıyan yüzde 80-90 deiyonize su. Ancak bu banyoyu üretimde tutmak, birbiriyle ilişkili bir düzine parametreye her gün dikkat etmeyi gerektirir. Parçalar üzerinde malzeme birikmesi nedeniyle katı içeriği sürüklenir. Asit yan ürünleri biriktikçe pH değişir. İletkenlik, sürüklenme ve parçalanma ürünlerinden kaynaklanan kirlenmeyle değişir. Sıcaklık viskoziteyi ve birikme oranını etkiler.
Süreç Hedefleri
- Yüzde 18-20 katı madde
- pH 5,9 ila 6,3 arasında
- İletkenlik: 1100-1500 µS/cm
- Sıcaklık: 28-32 derece
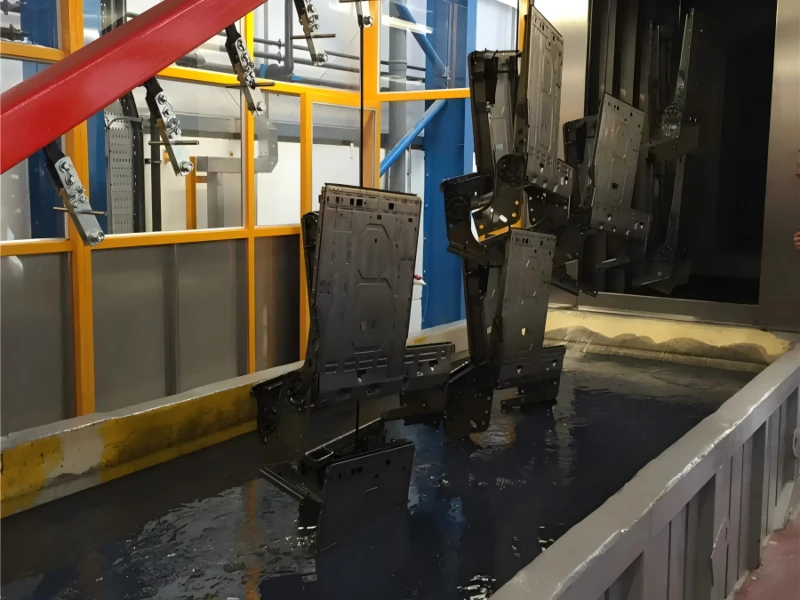
Proses mühendislerimiz yüzde 18-20 katı madde oranını, pH'ın 5,9 ile 6,3 arasında olmasını, iletkenliğin santimetre başına 1100 ila 1500 mikrosiemens arasında olmasını ve banyo sıcaklığının 28-32 santigrat derece olmasını hedefler. Bu aralıklar, onlarca yıllık otomotiv üretim deneyimiyle geliştirilen kaplama tedarikçisi spesifikasyonlarından gelmektedir. Bunlardan sapmak mutlaka anında arızaya neden olmaz, ancak süreç penceresini değiştirir ve film yapısı, görünüm ve korozyon performansındaki değişkenliği artırır.
Gerilim uygulaması kontrollü bir rampa gerektirir. İş parçasına tam voltajla vurmak, akımın anında keskin kenarlarda ve ince alanlarda yoğunlaşmasına neden olur, potansiyel olarak biriken filmi parçalayabilir ve Güneydoğu Asya'daki akü tepsisini öldüren iğne delikleri oluşturabilir. 150 ila 350 volt arasındaki çalışma voltajına on ila on beş saniyelik bir artış, akım dağılımının yüzey boyunca eşitlenmesine olanak tanır. 120-180 saniyelik daldırma süresi, uzun döngülerin israfı olmadan yeterli film oluşumunu sağlar.
Coulomb ilişkisi-kabaca santimetre kare başına 1,2 ila 1,4 coulomb bir mikrometre film biriktirir-prodüksiyon ekiplerine süreç kontrolü için tahmine dayalı bir araç sağlar. Parçalar ince çıkarsa redresör çıkışını kontrol edin. Yüke göre kalınlık değişiyorsa elektrot yerleşimini ve banyo dolaşımını inceleyin.
Ön Tedavi Herşeyi Belirler

Elektro kaplamayla ilgili rahatsız edici gerçek şu: e-kaplamanın kendisi nadiren saha arızalarına neden olur. Ön tedavi yapar. Tedarik zincirimiz boyunca izini sürdüğümüz her korozyon sorunu, yetersiz temizlik, uygun olmayan fosfatlama veya proses aşamaları arasındaki kirlenmeden kaynaklanıyordu.
Çelik yüzeylerin damgalama yağlarını gidermek ve kimyasal bağlanmayı önleyen kirleri işlemek için yağdan arındırılması gerekir. Üç dakika boyunca 60 santigrat derecede ultrasonik temizleme ve ardından 0,3 megapaskalda yüksek-basınçlı sprey durulama, kirliliğin çoğunu ortadan kaldırır. Ancak "çoğu", 1000 saatlik tuz püskürtme testinden geçmesi gereken parçalar için yeterince iyi değildir.
Fosfat dönüşüm kaplaması, organik filmi metale bağlayan mikroskobik kristal yapıyı oluşturur. Kristal boyutları 5 mikrometrenin altında olan metrekare başına 2-4 gramı hedefleyen çinko fosfat sistemleri otomotiv standardı haline geldi. Kristaller mekanik kilitleme sağlarken, fosfat katmanı kendi korozyon önleme özelliğini ekler. Bu adımı atlayın veya kötü uygulayın; mükemmel bir e-kaplama filmi bile arayüzde korozyon başladığında katmanlara ayrılacaktır.
Elektro kaplamadan önceki son durulama, yüzey iletkenliğini santimetre başına 10 mikrosiemensin altına getirmelidir. Daha yüksek iletkenlik, e-kat tankında eşit olmayan akım dağılımına neden olur ve kalite denetçilerinin ilk bakışta reddedeceği su lekeleri ve akış işaretleri üretir.
Ekipman Gerçekleri
Tank tasarımı kaplanacak parçaları takip eder. Dikdörtgen tanklar, yüklerin sabit konumlarda bulunduğu indeksleme sistemlerine uygundur. Rampalı giriş ve çıkış bölümlerine sahip tekne şeklindeki tanklar- sürekli monoray konveyörleri barındırır. İç yüzey, akım sızıntısını önlemek ve elektrik alanının tank duvarları yerine iş parçaları üzerinde yoğunlaşmasını sağlamak için 20.000 volta kadar cam-fiber-takviyeli plastik yalıtım gerektirir.
Sirkülasyon sistemleri sürekli olarak-çalışır ve iki saatten fazla süreyle kapatılır ve katı maddeler dibe çökmeye başlar. Saatte üç ila dört tam devir yapacak şekilde boyutlandırılan pompalar, homojen dağıtımı korur. Saniyede 0,4 metrenin üzerindeki alt hızlar, ağır pigment parçacıklarının biriktiği ölü bölgeleri önler.
Ultrafiltrasyon sistemleri, durulama sonrası aşamalarda kullanılmak üzere banyodan süzülmüş-temiz suyu-düşük moleküler ağırlıklı solventlerle-çıkarır. Bu kapalı döngü, parçalar üzerinde sürüklenen malzemenin yaklaşık yüzde 80'ini geri kazanarak hem hammadde maliyetlerini hem de atık su arıtma yüklerini azaltır. Geniş yüzey alanlarını dar marjlarla kaplaması gereken tedarikçilerle çalışarak bu geri kazanım verimliliği, üretim ekonomisini doğrudan etkiler.
Anot sistemi normalde olduğundan daha fazla ilgiyi hak ediyor. Anotları çevreleyen yarı-geçirgen zarlar, reçine ve pigmenti korurken iyonik yan ürünlerin geçmesine izin verir. Anolit sıvısı üretim devam ettikçe asitleşir; iletkenlik kontrol sistemleri konsantre anoliti boşaltır ve iyonik dengeyi korumak için onu deiyonize suyla değiştirir. Bu devreyi ihmal ettiğinizde banyo kimyası, kaplama kalitesi tahmin edilemez hale gelinceye kadar sürüklenir.
Önemli Olanı Test Etmek
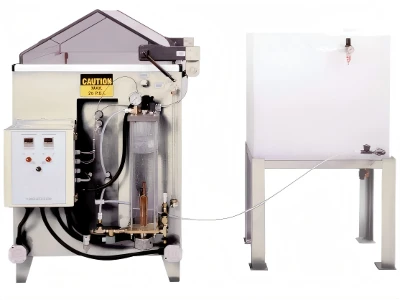
ASTM B117'ye göre tuz spreyine maruz kalma, kabul edilen sınırlamalara rağmen standart hızlandırılmış korozyon testi olmaya devam etmektedir. Test ortamı-sürekli sise maruz bırakılarak 35 santigrat derecede yüzde 5 sodyum klorür çözeltisi-korozyonu hızlandırır ancak parçaların gerçek hizmette karşılaştığı ıslak-kuru döngüyü, sıcaklık değişimlerini ve kirlenmeyi kopyalamaz.
20-35 mikrometre kuru film kalınlığında fosfatlı çelik üzerindeki katodik epoksi astarlar için, spesifikasyonlar tipik olarak tek taraflı 2 milimetre ile sınırlı çizgi sürünmesiyle minimum 1000 saatlik maruz kalma gerektirir.Özel pil muhafazası tedarikçilerialt tabaka üzerinde çinko-nikel kaplamayla birleştirildiğinde genellikle bu süre 1500 saate çıkar. Tuz püskürtme, neme batırma, kuruma-ve dondurma döngülerini içeren döngüsel korozyon testi, saha performansıyla daha iyi korelasyon sağlar ancak daha uzun sürer ve daha maliyetlidir.
ASTM D3359'a göre çapraz tarama yapışma testi, ön arıtma hatalarını saha sorunu haline gelmeden önce yakalar. 50 santimetre-kilogramdaki darbe direnci, filmin pil paketi montajı sırasında meydana gelen mekanik işlemlere dayanabileceğini doğruluyor. Kalem sertliğinin 2H veya daha yüksek olması, tam sertleşmeyi gösterir-yeterince pişmemiş filmler sert görünür ancak kimyasal olarak aktif kalır ve çevresel etkiler altında daha hızlı bozunur.
Günlük banyo izleme, kaplama kalitesini öngören parametreleri izler: katı içeriği, pigment-/bağlayıcı oranı, pH, iletkenlik, nötrleştirme eşdeğeri. Bunlardan herhangi biri spesifikasyonların dışına çıktığında süreç mühendisleri üretimi başlatmadan önce araştırma yapar. Sorunları tespit etmek için kalite denetiminin beklenmesi, malzeme ve kapasite israfına yol açarken müşteri sevkiyatlarını da riske atar.
Bu Teknolojinin Gerçek Değer Sağladığı Yer
Otomotiv endüstrisi e-kaplama geliştirmeyi teşvik etti çünkü başka hiçbir teknoloji bir araba gövdesi yapısını oluşturan kutu bölümlerini, kenar flanşlarını ve nokta-kaynaklı bağlantıları eşit şekilde kaplayamazdı. Aynı yetenek doğrudan elektrikli araçlara yönelik akü muhafazalarına da yansıyor.
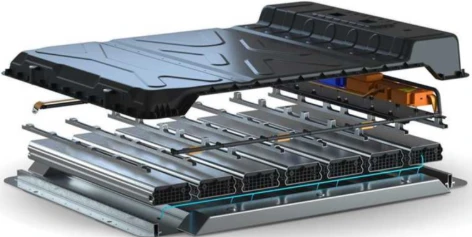
Çelik akü tepsileri, hizmet ömürleri boyunca yol spreyiyle,{0}}buz çözücü kimyasallarla, nem döngüsüyle ve ara sıra taş darbeleriyle karşılaşır. Korozyona karşı koruma sistemi, en agresif çalışma koşullarında (İskandinavya'daki tuzlu otoyolları veya tropik iklimlerdeki sahil yollarını düşünün) 15 yıl veya 150.000 mil boyunca dayanmalıdır. E-kaplama, kaynak dikişlerinde, lazerle-kesilmiş kenarlarda ve sprey uygulamasıyla gözden kaçacak veya yetersiz şekilde kaplanacak şekillendirilmiş köşelerde korozyonun başlamasını önleyen tekdüze bir taban katmanı sağlar.
Ekibimiz, küçük 48V modül muhafazalarından iki metrekarelik yüzey alanını aşan tam-boyutlu çekişli akü tepsilerine kadar uzanan kaplamalı çelik muhafazalara sahiptir. Kapalı bir kutu bölümünün iç kısmını sprey boyayla boyamaya çalıştığınızda, elektro kaplamanın fırlatma gücü avantajı açıkça ortaya çıkıyor. Ya onu çıplak bırakırsınız ve hiçbir zaman nem görmemesini umarsınız ya da ek korozyon başlangıç bölgeleri oluşturan erişim delikleri açarsınız. E-kaplama, banyonun doldurabileceği her boşluğa nüfuz ederek tasarımdan ödün vermeden tam koruma sağlar.
Birleştirilmiş modüllerin ısı duyarlılığını ele alan düşük-sıcaklıkta kürlenen formülasyonlar,lityum pil paketi üreticileriHücre kurulumundan sonra koruyucu kaplamalar uygulaması gerekenler. Standart e-kaplama sistemleri, hücrelere ve elektronik cihazlara zarar verecek şekilde 170 santigrat derecede 20 dakikalık-sıcaklıkta kürlenir. 140 derecede 15 dakika süreyle kürlenen düşük-pişirme alternatifleri nihai performansın bir kısmından ödün verir, ancak rakip proses kısıtlamalarının termal maruziyeti sınırladığı birçok uygulama için yeterli kalır.
Pratik Sınırlamalar ve Takaslar
E-kaplama evrensel bir çözüm değildir. Bir üretim-ölçekli sistemin-tankların, redresörlerin, ultrafiltrasyonun, fırınların, malzeme taşımanın-sermaye maliyeti, temel atölye kurulumu için yaklaşık 500.000 ABD dolarından başlar ve otomotiv OEM hatları için 5 milyon ABD dolarını aşabilir. Bu yatırım, yüksek-hacimli üretim için anlamlıdır ancak prototip miktarları veya düşük{10}}hacimli özel uygulamalar için gerekçelendirilmesi zorlaşır.
Toz boya veya sıvı boyaya göre renk seçenekleri sınırlıdır. Çoğu e-kaplama sistemi siyah veya gri astarlarla çalışır; Renklerin değiştirilmesi, günler süren ve malzeme israfına neden olan tank temizliğini gerektirir. Bazı tesisler farklı renkler için birden fazla tank çalıştırır ancak bu, sermaye ve taban alanı gereksinimlerini artırır.
Sertleşme gerekliliği substrat seçimini kısıtlar. Sertleşme döngüsü için 140-175 santigrat dereceye dayanamayan parçalar-belirli plastikler, sıcaklığa-hassas elemanlara sahip önceden birleştirilmiş bileşenler-, presle-yerleştirme yataklarına-sahip parçalar alternatif kaplama yaklaşımları gerektirir. Anodik e-kaplama sistemleri daha düşük sertleşme sıcaklıkları sunar ancak korozyon performansından ödün verir.
Çevresel uyumluluk, solvent-bazlı püskürtme sistemleriyle karşılaştırıldığında daha kolay hale geldi. E-kat banyoları minimum düzeyde uçucu organik bileşik içerir ve emisyon kontrol ekipmanı olmadan EPA ve CARB gerekliliklerini karşılar. Kapalı-döngü durulama sistemi, su tüketimini ve atık su tahliyesini azaltır. Ancak banyonun kendisi dikkatli bir yönetim gerektirir-harcanan anolitin nötralizasyonu gerekir, ultrafiltrasyon membranları 18-36 aylık hizmetten sonra imha edilmelidir ve ön arıtmadan elde edilen fosfat çamuru düzenlenmiş metaller içerir.
Dış Kaynak Kullanımı Mantıklı Olduğunda
Birçoklityum demir fosfat pil tedarikçilerive muhafaza imalatçıları, özel ekipmanlara yatırım yapmak yerine, elektro kaplamayı uzman atölyelere yaptırıyor. Üretim hacimleri tahsis edilmiş kapasiteyi haklı çıkarmadığında, birden fazla kaplama spesifikasyonu tek amaçlı hatların sağlayamayacağı esnekliği gerektirdiğinde veya banyo yönetimi ve kalite kontrolüne yönelik teknik uzmanlık temel yetkinliklerin dışında kaldığında bu, ekonomik açıdan mantıklıdır.
Takas, tedarik zinciri riskidir. Kaplama teslim süreleri üretim programlarına gün ekler. Kalite, iç kontrollerden ziyade atölyenin süreç disiplinine bağlıdır. İmalat ve kaplama tesisleri arasındaki nakliye, maliyet ve taşıma riskini artırır.
Yaklaşımımız, birden fazla kaplama kaynağını nitelendirmek, yukarıda açıklanan süreç parametrelerine ve test gereksinimlerine atıfta bulunan ayrıntılı spesifikasyonlar sağlamak ve her sevkiyatta gelen kaliteyi denetlemek olmuştur. Sorun bulduğumuzda, parçaları reddetmek yerine temel nedenleri belirlemek için kaplama süreci boyunca bunların izini sürüyoruz. Bu işbirliği kaplama tedarikçilerimizin kalitesini artırırken, talep dalgalandıkça bize hacmi değiştirme esnekliği sağladı.
E-kaplama teknolojisi, çelik yüzeylerde korozyon koruması için baskın astar sistemi konumunu kazandı. Tekdüze kapsama alanı, kontrollü film özellikleri, çevresel uyumluluk ve üretim verimliliği kombinasyonu, zorlu hizmet ortamlarında uzun-dönem dayanıklılık gerektiren pil muhafazaları ve yapısal bileşenler için onu bariz bir seçim haline getiriyor. Proses parametrelerini, kalite gerekliliklerini ve pratik sınırlamaları anlamak, genel bir açıklamanın bir şekilde kabul edilebilir sonuçlar üreteceğini ummak yerine, mühendislik ekiplerinin güvenilir performans sağlayan kaplama sistemlerini belirlemesine yardımcı olur.


